نموذج محضر فحص واختبار عزم ربط مسامير المنشآت المعدنية بمفتاح العزم Bolt Torque Word
تحميل مجاني مباشر
بدون تسجيل بريد • ملف قابل للتعديل
جاري تجهيز ملف العمل والتحقق الأمني...
يظهر زر التحميل المباشر خلال 5 ثوانٍ
فشل التحقق التلقائي — يرجى الضغط على مربع التحقق أعلاه للمتابعة.
تم التحقق بنجاح — ملف العمل جاهز للتحميل الآن:
معاينة تخطيط المستند للطباعة (.DOCX)
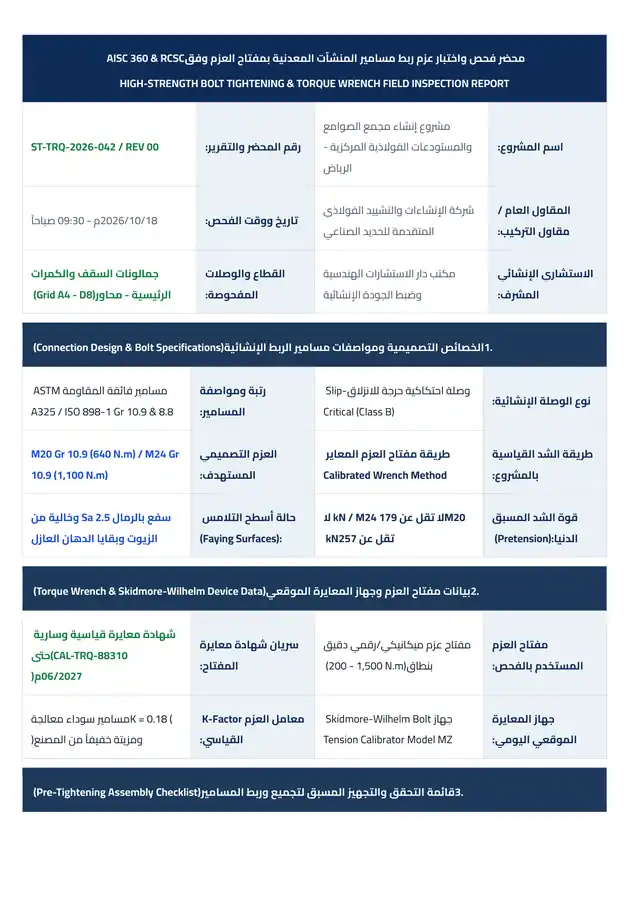
سيناريو تطبيقي عملي: فحص واختبار عزم ربط مسامير وصلات جمالونات السقف والكمرات الرئيسية لمشروع المستودعات الفولاذية
1. المعايرة الموقعية اليومية لمفتاح العزم بجهاز Skidmore-Wilhelm
2. التحقق من الربط المبدئي (Snug-Tight) وتلاصق أسطح الألواح الفولاذية
3. إجراء اختبار العزم الميداني لعينة عشوائية بنسبة 10% واعتماد الوصلات
طريقة الاستخدام وخطوات التطبيق العملي
تحميل المستند وفتحه:
قم بتنزيل الملف عبر زر التحميل المباشر وفتحه بواسطة Microsoft Word أو Google Docs.
إدخال بيانات الفحص والمشروع:
قم بتعديل اسم المشروع ورقم النموذج وتاريخ وموقع المعاينة في الترويسة وجدول البيانات.
تعبئة بنود المعاينة والاعتماد:
راجع بنود الفحص الموقعي وسجل التقييم الهندسي مع تدوين ملاحظات الاستشاري المشرف.
الطباعة والتوقيع الميداني:
المستند منسق ليلائم مقاس A4، جاهز للطباعة المباشرة والتوقيع وختم الشركة بالموقع.
قائمة الفحص والاستلام الهندسي وأفضل الممارسات
- ✓ التحقق من وجود وسم الرتبة المصنعي (Head Marking) على رؤوس المسامير والصواميل (مثل A325 أو A490 أو 10.9) ومطابقتها لشهادات المنشأ والاختبار المصنعية MTC.
- ✓ فحص أسطح التلامس والاحتكاك (Faying Surfaces) والتأكد من خلوها من الزيوت والشحوم والأتربة والرايش والدهانات غير المصنفة كطبقة احتكاك Class B.
- ✓ معايرة مفتاح العزم المستخدم بالفحص يومياً في موقع العمل باستخدام جهاز قياس الشد الموقعي المعتمد (مثل جهاز Skidmore-Wilhelm) قبل بدء الوردية.
- ✓ التأكد من أن المسامير والوردات والصواميل نظيفة وجافة ومزيتة خفيفاً بمادة التزييت المصنعية الأصلية دون أي صدأ أو تآكل.
- ✓ التحقق من إتمام مرحلة الربط المبدئي (Snug-Tight Condition) لكافة مسامير الوصلة أولاً لتحقيق التلاصق التام بين الألواح الفولاذية.
- ✓ البدء في شد المسامير من الجزء الأكثر جساءة وصلابة في الوصلة (غالباً المركز) والتحرك تدريجياً نحو الأطراف الحرة لمنع حبس الفجوات.
- ✓ التأكد من تركيب الوردات الصلبة المقساة (Hardened Washers وفق ASTM F436) تحت الجزء المدور (الصامولة أو رأس المسمار) وفق متطلبات الكود.
- ✓ فحص عينة عشوائية لا تقل عن 10% من مسامير كل وصلة (بما لا يقل عن مسمارين لكل وصلة إنشائية) بمفتاح العزم اليدوي المعاير.
- ✓ التحقق من عدم حدوث أي دوران للصامولة عند تطبيق عزم الفحص، وفي حال دوران أي مسمار يتم فحص كافة مسامير الوصلة بنسبة 100% وإعادة شدها.
- ✓ تدوين نتائج الفحص وقيم العزوم المحققة وتوقيع المحضر الثلاثي من مهندس تركيب المقاول ومهندس توكيد الجودة QA/QC واعتماد الاستشاري المشرف.
أخطاء شائعة في الموقع والمكتب الفني وطرق تلافيها
• إجراء الشد النهائي المباشر لمسامير الوصلة دون إتمام مرحلة الربط المبدئي (Snug-Tight) من المركز للأطراف
الأثر المتوقع: حدوث فجوات غير ملحوظة بين الألواح الفولاذية وانحناء في صفائح الاتصال، مما يؤدي إلى فقدان الشد المسبق عند شد المسامير المجاورة وحدوث انزلاق بالوصلة.
الحل الهندسي: إلزام المقاول بالربط المبدئي لكافة مسامير الوصلة حتى تلاصق الألواح تماماً بدءاً من المركز نحو الأطراف، ثم البدء في الشد النهائي بنفس التسلسل المنتظم.
• الاعتماد على عزم الربط المحسوب نظرياً دون إجراء المعايرة الموقعية اليومية بجهاز Skidmore-Wilhelm
الأثر المتوقع: تغير معامل الاحتكاك K-Factor بشكل حاد نتيجة الرطوبة أو الغبار أو جفاف مادة التزييت، مما يؤدي إلى تطبيق عزم يعطي قراءة خادعة مع نقص فادح في قوة الشد الفعلي (Clamping Tension).
الحل الهندسي: إلزام فريق التركيب باختبار 3 مسامير على جهاز Skidmore-Wilhelm في الموقع في بداية كل يوم عمل لتحديد عزم الفحص الحقيقي المتوافق مع الشد المسبق المطلوب.
• دهان أسطح التلامس والاحتكاك للوصلات (Faying Surfaces) بدهانات تمهيدية عادية قبل تجميع المسامير
الأثر المتوقع: انخفاض معامل الاحتكاك بين الألواح الفولاذية إلى أقل من النصف (انتقال الوصلة من Class B إلى Class A أو أسوأ)، مما يتسبب في انزلاق الوصلة تحت الأحمال التشغيلية وفشل التصميم.
الحل الهندسي: حماية أسطح الاتصال من وصول الدهان غير المعتمد، وتطبيق سفع بالرمال Sa 2.5 أو استخدام دهانات زنك إيبوكسي معتمدة كطبقة Class B معتمدة للاحتكاك.
• إعادة استخدام مسامير فائقة المقاومة رتبة ASTM A490 أو Grade 10.9 بعد فكها أو شدها المسبق
الأثر المتوقع: وصول ساق المسمار إلى مرحلة الخضوع اللدن (Plastic Yielding) والتشوه الدائم، مما يجعله عرضة للانهيار والقص المفاجئ تحت الأحمال التصميمية.
الحل الهندسي: منع إعادة استخدام أي مسامير مسبقة الشد من رتبة A490 أو 10.9 نهائياً، واستبدال أي مسمار تم فكه بآخر جديد تماماً مع وردته وصامولته الأصلية.
الأسئلة الشائعة حول النموذج
ما الفرق الجوهري بين الوصلات الاحتكاكية (Slip-Critical) ووصلات الارتكاز (Bearing Connections) في الهياكل الفولاذية؟
في وصلات الارتكاز (Bearing Type)، تنتقل قوى القص عبر تلامس ساق المسمار مع جدار الثقب في اللوح الفولاذي، ويسمح بحدوث حركة انزلاق ميكانيكية طفيفة قبل نقل الحمل. أما في الوصلات الاحتكاكية الحرجة (Slip-Critical)، فيتم شد المسامير بقوة شد مسبق هائلة (Clamping Tension) تجعل الاحتكاك بين أسطح الألواح هو المسؤول الوحيد عن منع الانزلاق ومقاومة القص دون أي حركة نسبية، وهي إلزامية في المنشآت المعرضة للاهتزازات، وأحمال الرافعات، وأحمال الرياح والزلازل العكسية وفق AISC 360.
لماذا يشترط كود AISC 360 ومواصفة RCSC معايرة مفتاح العزم يومياً بجهاز Skidmore-Wilhelm؟
العلاقة بين عزم الدوران المطبق (Torque) وقوة الشد الناتجة في المسمار (Tension) تحكمها معادلة T = K × D × P، حيث يعتمد معامل العزم K على حالة الاحتكاك بين أسنان القلاووظ والوردة والصامولة. وحيث أن كمية الزيت أو وجود ذرات غبار أو رطوبة في الموقع تغير قيمة K بما يصل إلى 30% إلى 50%، فإن قياس العزم بمفرده لا يضمن أبداً تحقيق قوة الشد المطلوبة ما لم تتم معايرة المفتاح مع نفس المسامير وظروف الموقع يومياً بجهاز Skidmore-Wilhelm.
ما هي النسبة المعتمدة لفحص المسامير عشوائياً في الموقع وفق مواصفة RCSC؟
تنص مواصفة RCSC (Council on Research on Structural Connections) في الباب التاسع على فحص عينة عشوائية تمثل 10% على الأقل من عدد مسامير كل وصلة إنشائية، على ألا تقل العينة المفحوصة عن مسمارين لكل وصلة. وإذا أظهر الفحص ثبات الصواميل دون دوران عند تطبيق العزم المحدد تقبل الوصلة، أما إذا دارت أي صامولة فيتم فحص كامل مسامير الوصلة بنسبة 100% وإعادة شدها والتفتيش عليها.
ما المقصود بحالة الربط المبدئي (Snug-Tight Condition) ولماذا تعد خطوة إلزامية قبل الشد النهائي؟
حالة Snug-Tight هي مرحلة التثبيت الأولى التي يتم فيها شد المسمار بجهد يدوي كامل لعامل التركيب باستخدام مفتاح عادي، أو بعد بضع ضربات بمفتاح صدم، وتهدف إلى جعل كافة طبقات الألواح الفولاذية في تلامس وثيق ومستوٍ (Solid Contact). ويحظر تماماً إجراء الشد النهائي لأي مسمار قبل إتمام مرحلة Snug-Tight لكافة مسامير الوصلة من المركز للخارج، لأن الشد المباشر يؤدي إلى انحناء الصفائح وتراخي المسامير المشدودة أولاً.