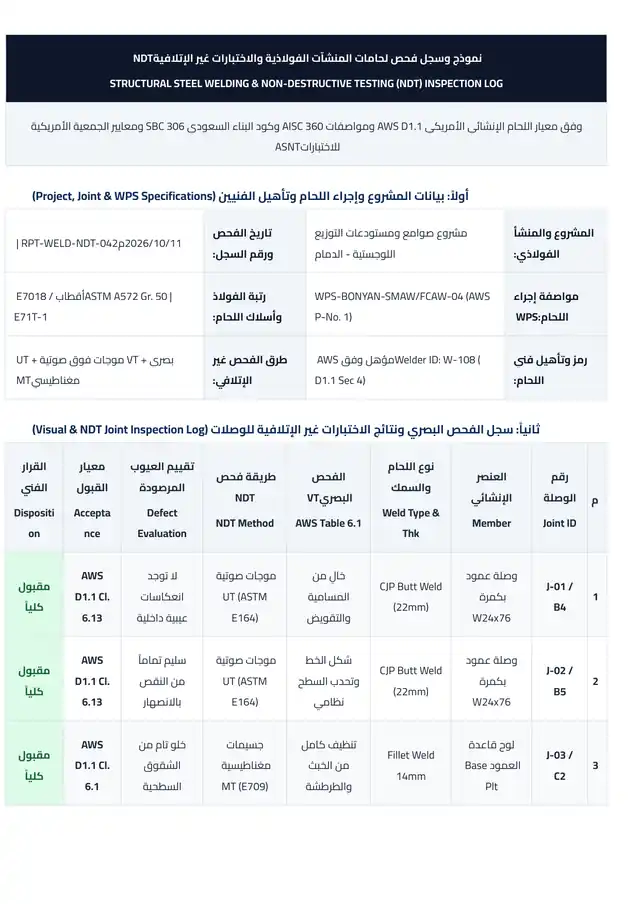
نموذج وسجل فحص لحامات المنشآت الفولاذية والاختبارات غير الإتلافية وورد

إعداد ومراجعة: المكتب الفني الهندسي — بنيان دوكس متوافق مع Word 2016–365 & Google Docs كود اللحام الإنشائي الأمريكي للفولاذ (AWS D1.1 / D1.1M: Structural Welding Code - Steel)
حمل نموذج وسجل فحص لحامات المنشآت الفولاذية والاختبارات غير الإتلافية NDT بصيغة وورد جاهز للطباعة وفق الكود الأمريكي AWS D1.1 ومواصفات AISC 360 وكود SBC 306.

تحميل مجاني مباشر

بدون تسجيل بريد • ملف قابل للتعديل

docx
نموذج_وسجل_فحص_لحامات_المنشآت_الفولاذية_والاختبارات_غير_الإتلافية_AWS_NDT.docx
الحجم: 25 KB • متوافق مع الأوفيس
fx

المعايير الهندسية وأكواد الفحص المضمنة

الدوال والمعادلات المبرمجة داخل هذا النموذج (جاهزة للنسخ بنقرة واحدة):

معيار القبول للفحص البصري لحجم ساق اللحام الزاوي (Fillet Weld Leg Size Acceptance)
\text{Leg Size } \omega \ge \omega_{\text{design}} - 2\text{ mm} \quad \text{for } \le 10\% \text{ of length}, \quad \text{Convexity } C \le 0.1 \times \omega + 1.5\text{ mm}

اشتراطات كود AWS D1.1 Table 6.1 بشأن تفاوتات مقاس ساق اللحام والتحدب المسموح به لمنع تركيز الإجهادات.

عمق التقويض الكودي المسموح به في اللحام الإنشائي (Undercut Criteria)
\text{Undercut Depth } h_u \le \begin{cases} 0.25\text{ mm} & \text{transverse to tensile stress} \\ 1.0\text{ mm} & \text{for length } \le 50\text{ mm per } 300\text{ mm} \\ 1.6\text{ mm} & \text{for longitudinal joints} \end{cases}

الحدود القصوى لعمق التقويض وفق AWS D1.1 لمنع حدوث شروخ كلال (Fatigue Failure) تحت أحمال الشد الديناميكية.

تقييم العيوب الحجمية بالموجات فوق الصوتية (Ultrasonic Flaw Rating)
d = a - b - c \quad \implies \quad \begin{cases} d \le +5\text{ dB} & \text{Class A (Severe - Reject)} \\ +6 \le d \le +10 & \text{Class B (Medium - Accept/Reject by Length)} \\ d \ge +16\text{ dB} & \text{Class D (Minor - Acceptable)} \end{cases}

معادلة كود AWS D1.1 Table 6.2 لتقييم سعة الإشارة الصوتية والانعكاسات الداخلية لتحديد رفض أو قبول الوصلة الإنشائية.

مقاس الطباعة القياسي A4
معاينة نموذج وسجل فحص لحامات المنشآت الفولاذية والاختبارات غير الإتلافية وورد - ضبط الجودة والاستلامات الموقعية بصيغة DOCX جاهز للتحميل والتعديل
File: نموذج_وسجل_فحص_لحامات_المنشآت_الفولاذية_والاختبارات_غير_الإتلافية_AWS_NDT.docx تحميل الملف الكامل (.DOCX) ←

ما هو سجل فحص لحامات المنشآت الفولاذية (Welding & NDT Inspection Log)؟

سجل فحص لحامات المنشآت الفولاذية والاختبارات غير الإتلافية (Structural Steel Welding & NDT Log) هو وثيقة ضبط جودة هندسية إلزامية في مشاريع التشييد والمنشآت المعدنية، تهدف إلى إثبات مطابقة الوصلات الملحومة بين العناصر الإنشائية (الأعمدة، الكمرات، إطارات الجمالونات، ألواح القواعد Base Plates) لاشتراطات كود اللحام الأمريكي AWS D1.1 (Structural Welding Code - Steel) ومواصفات معهد الإنشاءات الفولاذية الأمريكي AISC 360 وكود المنشآت الفولاذية السعودي SBC 306، من خلال إجراء فحص بصري كامل بنسبة 100% (Visual Testing - VT) متبوعاً باختبارات غير إتلافية (Non-Destructive Testing - NDT) مثل الموجات فوق الصوتية (UT) والجسيمات المغناطيسية (MT) والسوائل النافذة (PT) وفق نسب مئوية يحددها تصنيف أهمية الوصلة الإنشائية.

تعد لحامات المنشآت الفولاذية مسار نقل الأحمال الحرج في الهيكل المعدني؛ ولذلك تحظر الأكواد صب الخرسانة أو تغطية الحديد أو تحميل المنشأ قبل التحقق التام من خلو اللحامات من العيوب الخطية والشروخ ونقص الانصهار وفق معايير القبول الكودية وتوثيقها رسمياً عبر مفتش لحام معتمد (CWI / CSWIP).


المراحل الهندسية لفحص واستلام أعمال اللحام الإنشائي

يخضع استلام اللحام وفق كود AWS D1.1 لثلاث مراحل زمنية متسلسلة:

  1. الفحص قبل اللحام (Prior to Welding Inspection):

    • التحقق من مطابقة المعادن الأساسية لمواصفة المشروع (مثل ASTM A572 Gr. 50 أو A36).
    • مراجعة زاوية الشطف وحافة الجذر (Root Opening & Groove Angle) واستقامة الوصلة وفق مواصفة إجراء اللحام المعتمدة (WPS).
    • فحص نظافة أسطح اللحام من الصدأ والزيوت والطلاء والرطوبة، والتأكد من تطبيق حرارة التسخين المسبق (Preheat Temperature) للألواح السميكة لمنع الشروخ الهيدروجينية.
  2. الفحص أثناء اللحام (During Welding Inspection):

    • التأكد من استخدام أسلاك وأقطاب لحام جافة مخزنة في أفران تجفيف خاصة (مثل E7018).
    • مراقبة شدة التيار وفرق الجهد الكهربائي وسرعة الترسيب وفق المحددات المعتمدة في WPS.
    • فحص إزالة الخبث (Slag) تماماً بين كل باص لحام والآخر في الوصلات متعددة الطبقات (Multi-pass Welds).
  3. الفحص بعد اللحام والاختبارات غير الإتلافية (Post-Welding & NDT Inspection):

    • الفحص البصري (VT): فحص كامل السطح بعد برود اللحام للتأكد من خلوه من الشروخ (Cracks)، والمسامية السطحية (Porosity)، والتقويض (Undercut)، وتطابق مقاس ساق اللحام وحجمه مع المخططات.
    • الفحص بالموجات فوق الصوتية (UT): فحص حجمي داخلي لوصلات التناكف الكامل (CJP Groove Welds) وفق معيار ASTM E164 لرصد أي نقص انصهار داخلي (Lack of Fusion) أو خبث محبوس.
    • الفحص بالجسيمات المغناطيسية (MT): فحص الأسطح والمناطق القريبة من السطح لوصلات الزوايا (Fillet Welds) وألواح التثبيت وفق ASTM E709 لرصد الشروخ الدقيقة.

طريقة الاستخدام وخطوات التطبيق العملي

1

تحميل المستند وفتحه:

قم بتنزيل الملف عبر زر التحميل المباشر وفتحه بواسطة Microsoft Word أو Google Docs.

2

إدخال بيانات الفحص والمشروع:

قم بتعديل اسم المشروع ورقم النموذج وتاريخ وموقع المعاينة في الترويسة وجدول البيانات.

3

تعبئة بنود المعاينة والاعتماد:

راجع بنود الفحص الموقعي وسجل التقييم الهندسي مع تدوين ملاحظات الاستشاري المشرف.

4

الطباعة والتوقيع الميداني:

المستند منسق ليلائم مقاس A4، جاهز للطباعة المباشرة والتوقيع وختم الشركة بالموقع.

الأسئلة الشائعة حول النموذج

ما هو الفرق الجوهري بين فحص اللحام البصري (VT) وفحص الموجات فوق الصوتية (UT)؟

الفحص البصري (VT) يقتصر على تقييم المظهر الخارجي لسطح اللحام وأبعاده الهندسية ورصد العيوب السطحية مثل التقويض والمسامية والخبث الظاهري، بينما فحص الموجات فوق الصوتية (UT) هو فحص حجمي يخترق كامل عمق المعدن للكشف عن العيوب الداخلية الخفية كالشروخ العميقة ونقص الانصهار بين الطبقات والفجوات التي لا يمكن رؤيتها بالعين المجردة.

ما هي النسبة المئوية المطلوبة لاختبارات NDT في المنشآت الفولاذية؟

الفحص البصري (VT) إلزامي بنسبة 100% لكافة وصلات اللحام دون استثناء. أما الاختبارات غير الإتلافية الحجمية (UT أو RT)، فتكون بنسبة 100% لوصلات الشد الحرجة في الأعمدة والكمرات المقاومة للزلازل والرياح، وبنسبة 10% إلى 25% لوصلات الضغط أو الوصلات الثانوية وفق ما يحدده استشاري المشروع والمواصفات التعاقدية.

كيف يتم التعامل مع وصلة اللحام المرفوضة في اختبار NDT؟

وفق كود AWS D1.1، يتم تحديد موقع العيب بدقة ووضع علامات واضحة على المعدن، ثم إزالة منطقة العيب بالكامل بواسطة الشلخ الكربوني الهوائي (Air Carbon Arc Gouging) أو الصاروخ، وإجراء فحص MT أو PT للتأكد من زوال الشرخ تماماً، ثم إعادة اللحام وفق إجراء إصلاح معتمد، وإعادة فحص الوصلة من جديد بنسبة 100% بنفس طريقة NDT الأصلية.

ما هي المؤهلات الواجب توافرها في مهندس أو فني فحص اللحامات؟

يشترط كود AWS D1.1 و AISC أن يكون مفتش اللحام حاصلاً على شهادة مفتش لحام معتمد (AWS Certified Welding Inspector - CWI أو CSWIP 3.1)، وبالنسبة لفنيي الاختبارات غير الإتلافية NDT فيشترط حصولهم على المستوى الثاني (NDT Level II) على الأقل وفق معيار ASNT SNT-TC-1A في كل طريقة فحص يقومون بها.